时间:2026-10-26 访问量:506
在深圳,尤其是宝安桥头一带,手板模型厂密集程度很高,但真正“好”的厂并不只是报价低或交期快。作为长期服务硬件研发团队的技术顾问,我通常建议客户从五个维度评估:工艺覆盖能力、精度与设备、工程支持水平、交期与成本平衡、以及隐性风险控制。下面分点拆解,并说明各自的局限,最后给出选择流程。
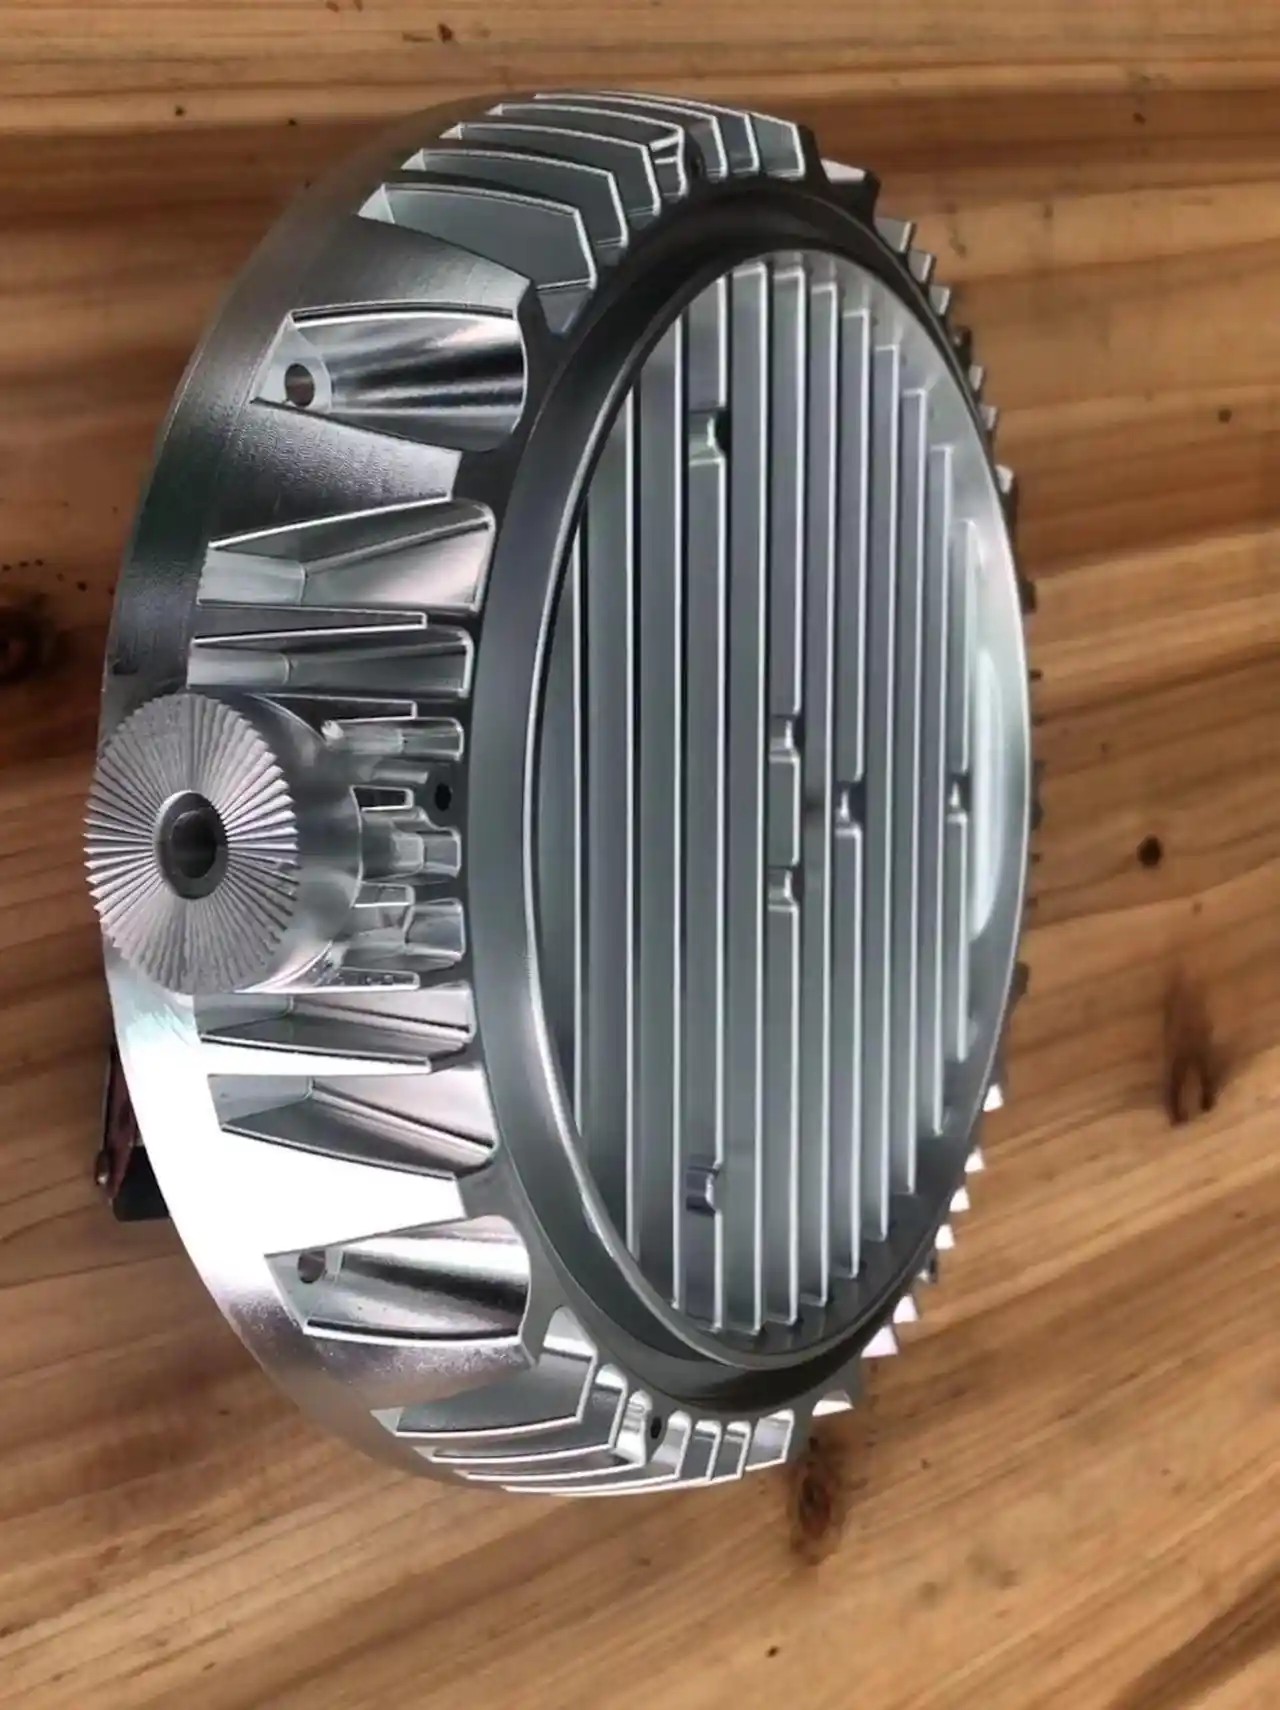
桥头片区不少厂以CNC为主,少数兼做3D打印和钣金。真正省心的厂应能覆盖CNC加工、SLA/SLS打印、真空复模、小批量注塑和表面处理。这样在结构验证、外观评审、小批量试产之间切换时,不必反复换供应商,减少公差衔接和沟通损耗。局限在于:工艺越全,单工序的极致精度往往不如专精厂;部分“全工艺”厂的外协比例较高,实际品控仍取决于外协方。
很多厂标称±0.05mm,但实际稳定能力取决于设备品牌、机型新旧和是否有三次元检测。建议重点确认:CNC是否使用高速加工中心、是否有五轴能力、是否配备CMM并出具检测报告。桥头一些成熟厂对中小件能稳定在±0.05mm以内,大件或薄壁件则需评估装夹变形。局限是:精度越高,工时和报价上升明显,且样品精度不等于批量一致性,量产仍需模具和注塑端控制。
好的手板厂不只是“来图加工”,而应能对壁厚、拔模、装配干涉提出可制造性建议。桥头不少厂配备结构工程师,可在报价阶段指出风险点,降低后期改模成本。但客观说,这类工程支持多集中在结构相对简单的消费电子、家电类产品;对医疗器械、精密光学等强监管或超高公差领域,仍需客户自身主导验证。另外,免费工程建议通常只覆盖评估阶段,深度DFM分析可能另计费用。
桥头厂普遍交期在3—7天,小件加急可做到48小时。报价差异主要来自材料、工时和表面处理。需要警惕的是“低价快交”背后的风险:材料以次充好、省略去应力工序、检测缺失导致装配失败。局限在于:交期压缩到极限时,表面处理和检测环节最容易被牺牲,建议在合同中明确材料牌号和检测标准。
部分厂表面自有产能,实际将喷油、电镀、复模外协,交期和品质因此不可控。同时,手板阶段涉及未发布产品,保密协议和图纸管理必须前置确认。售后方面,行业普遍对“尺寸超差”承担责任,但对“设计变更”和“装配适配”界定模糊,需在订单中写清验收标准。
建议按以下流程决策:第一步,明确零件用途(结构验证/外观评审/功能测试),据此确定精度和表面要求;第二步,筛选2—3家工艺匹配的厂,要求提供同类案例和检测报告;第三步,用一个小件试单,验证报价响应、交期兑现和尺寸合格率;第四步,确认外协比例、保密条款和验收标准后再放量。总体而言,桥头手板厂的优势在响应速度和工艺配套,局限在超高精度和强监管领域的深度能力。选厂的核心不是找“最好”,而是找与项目阶段最匹配、风险可控的合作伙伴。
上一篇:深圳cnc手板厂
下一篇:cnc手板模型制作流程有哪些

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。